Тестирование покрытия и адгезии труб с футеровкой из PTFE - Часть 1
News Details
Введение: Почему важна наружная краска
Когда покупатели ищут высококачественные трубы с футеровкой PTFE и фитинги для труб с футеровкой PTFE, фокус почти всегда на внутренней части. Все знают, что внутренний слой фторополимера (PTFE) действует как неразрушимый щит от сильных кислот, агрессивных щелочей и токсических химикатов.
Однако существует еще один важный вопрос, который многие проекционные инженеры забывают: Что защищает внешнюю стальную трубу?
В типичных химических заводах, заводах по производству удобрений и морских портах окружающий воздух крайне агрессивен. Он заполнен атмосферной влагой, высокой влажностью, солевым туманом и тонкими кислотными парами. Если внешняя стальная труба не защищена должным образом, она начнет ржаветь снаружи. Со временем серьезная внешняя коррозия может разрушить стальную оболочку, заставив остановить завод на дорогую ремонтную работу — даже если внутренняя футеровка PTFE все еще абсолютно целая.
Чтобы предотвратить это, каждый партию труб с футеровкой PTFE, производимых на нашем предприятии, проходит строгий многоэтапный процесс тестирования покрытия. Вот пошаговый обзор того, как мы гарантируем, что ваши трубы будут защищены как внутри, так и снаружи.
Шаг 1: Подготовка поверхности (создание "эффекта Велькро")
Вы когда-нибудь пробовали приклеить обычную скотчную ленту к абсолютно гладкой стеклянной пластине? Она отрывается практически без усилий. Но если приклеить ту же ленту к немного шероховатому ткани, она крепко прилипает.
Тот же самый принцип действует при окраске стальных труб. Нельзя просто распылять жидкую краску на гладкую углеродистую стальную трубу и ожидать, что она останется приклеенной 10 или 15 лет.
-
Абразивный шлифовка песком:Перед тем как краска коснется металла, сырые стальные трубы обрабатываются мелкими высокоскоростными абразивными частицами. Этот процесс мгновенно удаляет всю заводскую окалину, темное окисление, грязь и микроскопические пятна ржавчины.
-
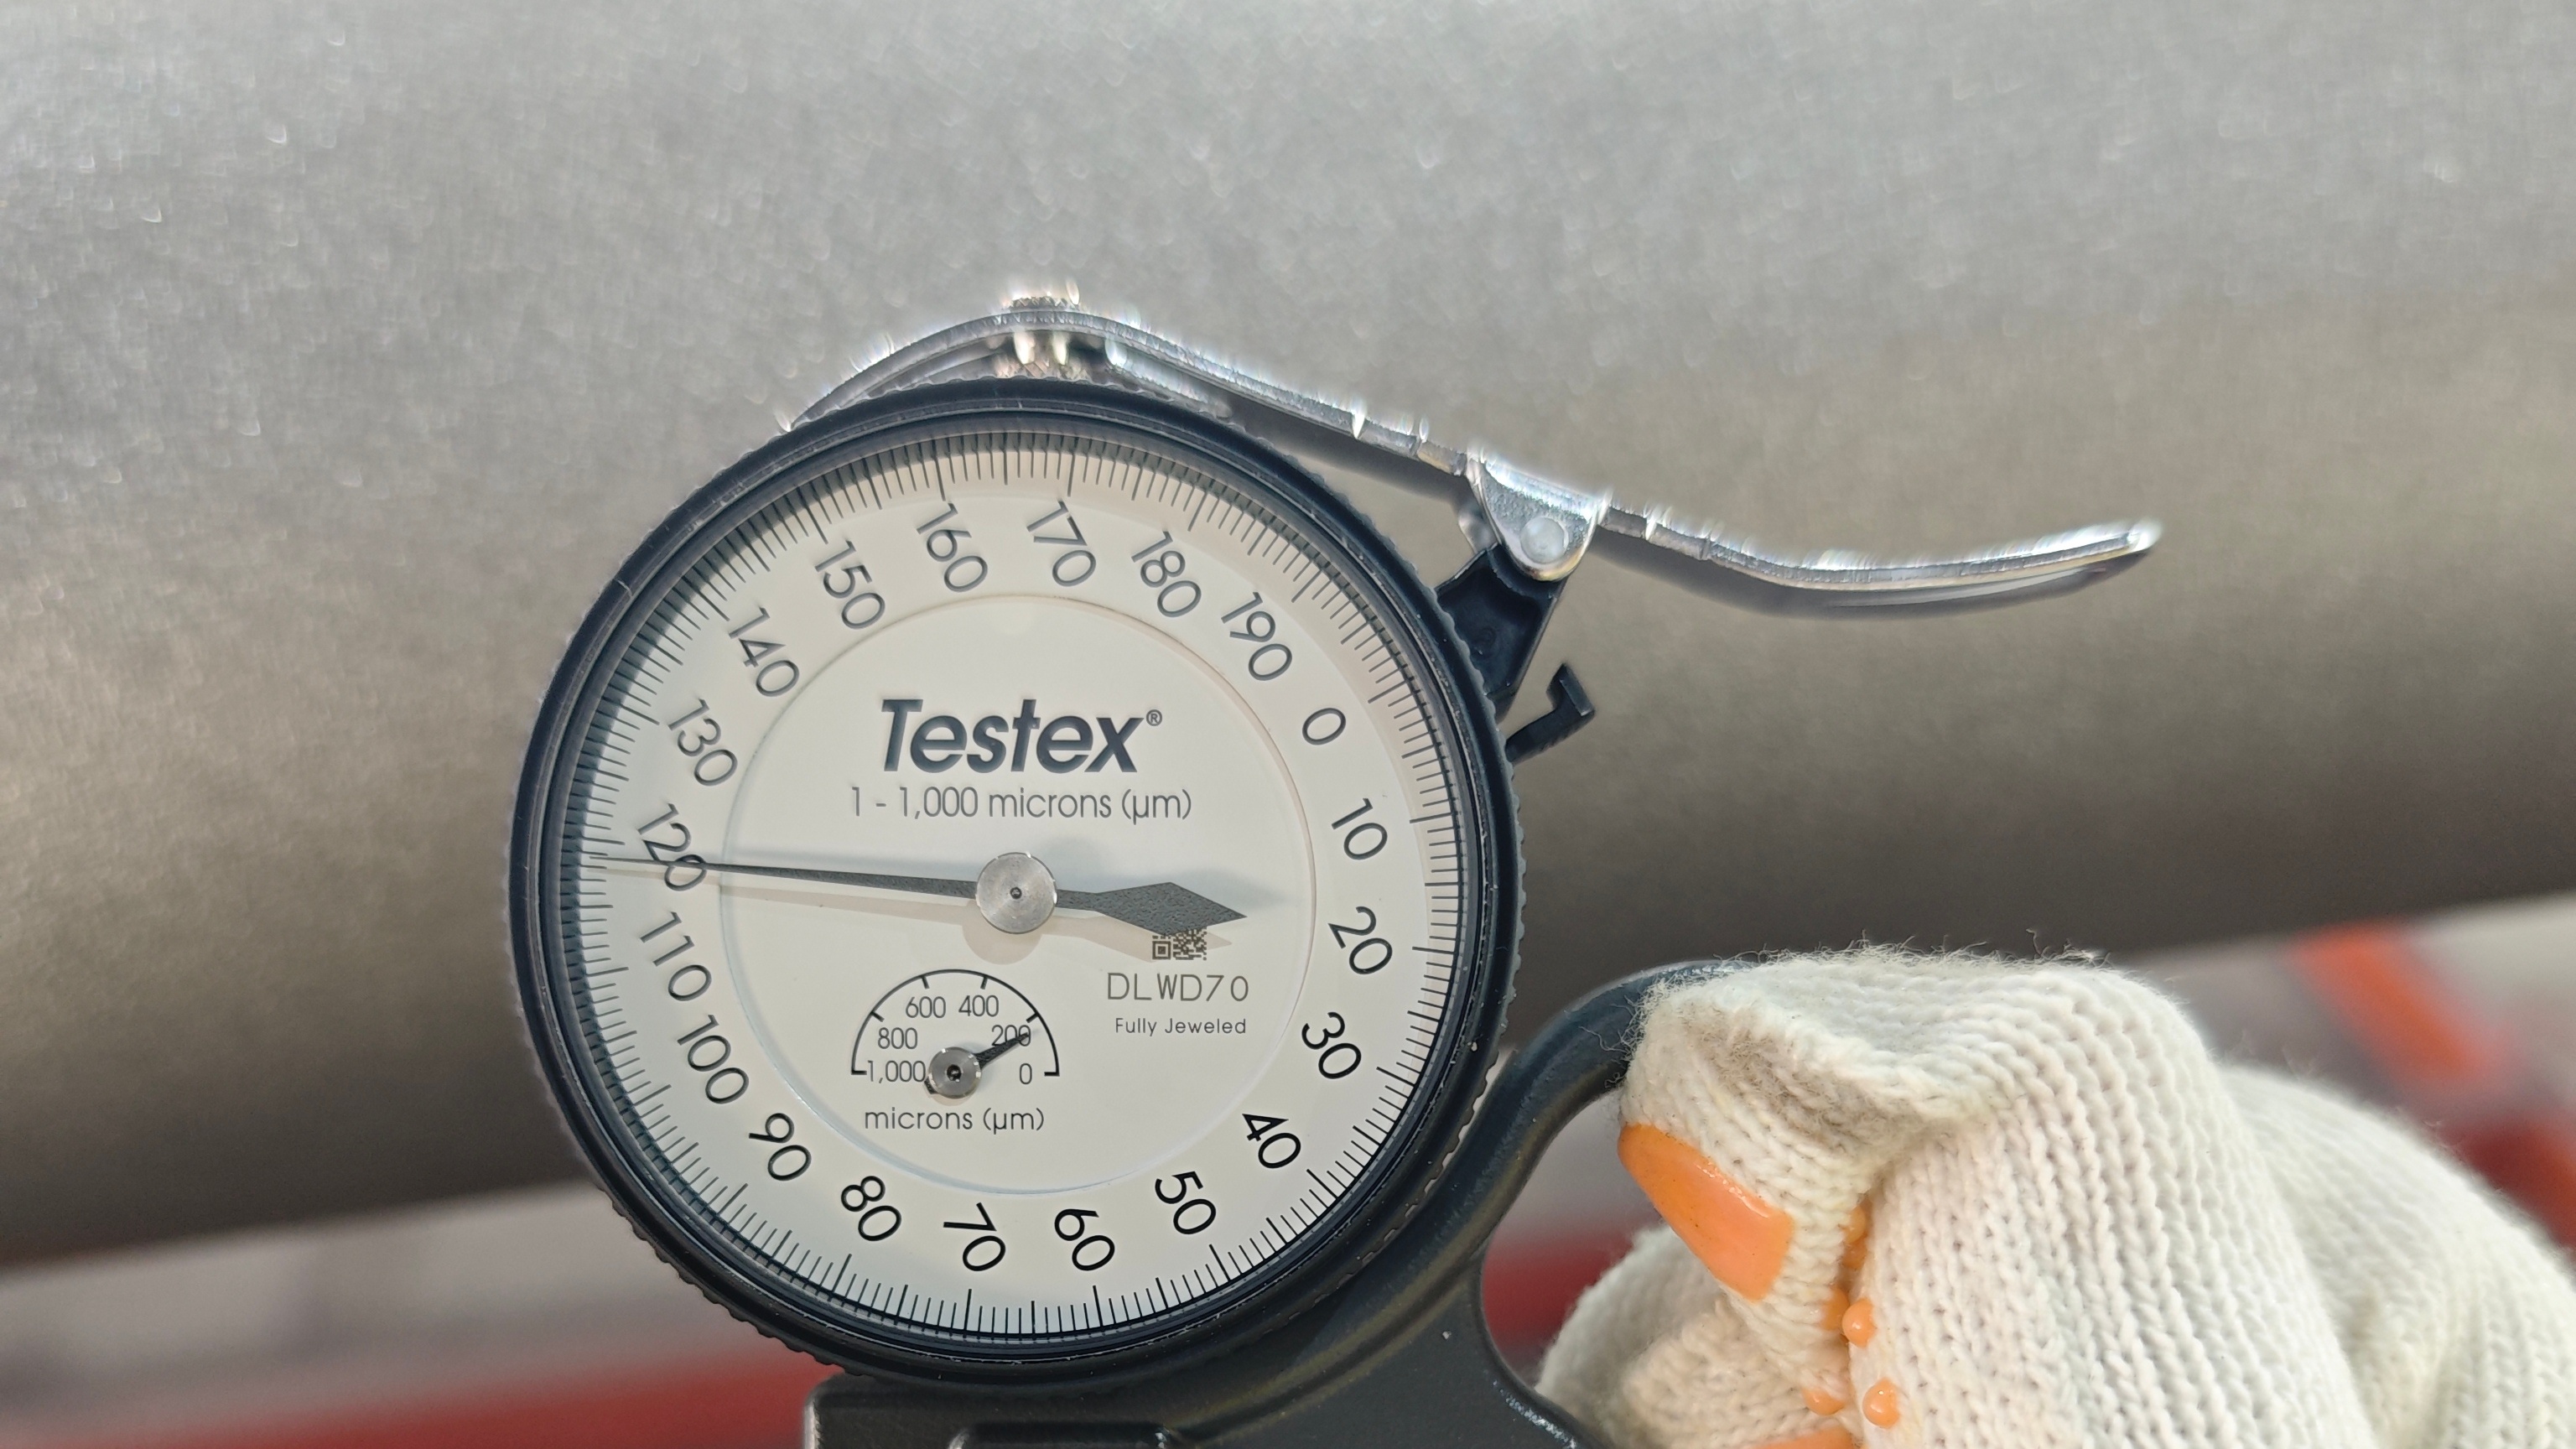
Измерение профиля поверхности:После шлифования наши инспекторы службы контроля качества (QA) используют специализированную ленту реплики Testex, прижимаемую к металлической поверхности, и измеряют ее с помощью точного толщиномера.
-
Цель:Мы гарантируем, что стальная поверхность получает контролируемую, равномерную микшероховатость. Эти микрогрибы действуют как маленькие механические "карючки" (как Велькро), которые позволяют первому слою краски глубоко вцепиться в металл.
Шаг 2: Лабораторный тест адгезии методом отрыва
Как мы можем быть 100% уверены, что краска не облезнет, когда ваши работники монтируют трубы на месте, или когда трубы испытывают экстремальные температурные изменения летом и зимой?
Мы тестируем это в нашей лаборатории с помощью деструктивного метода теста отрыва!
-
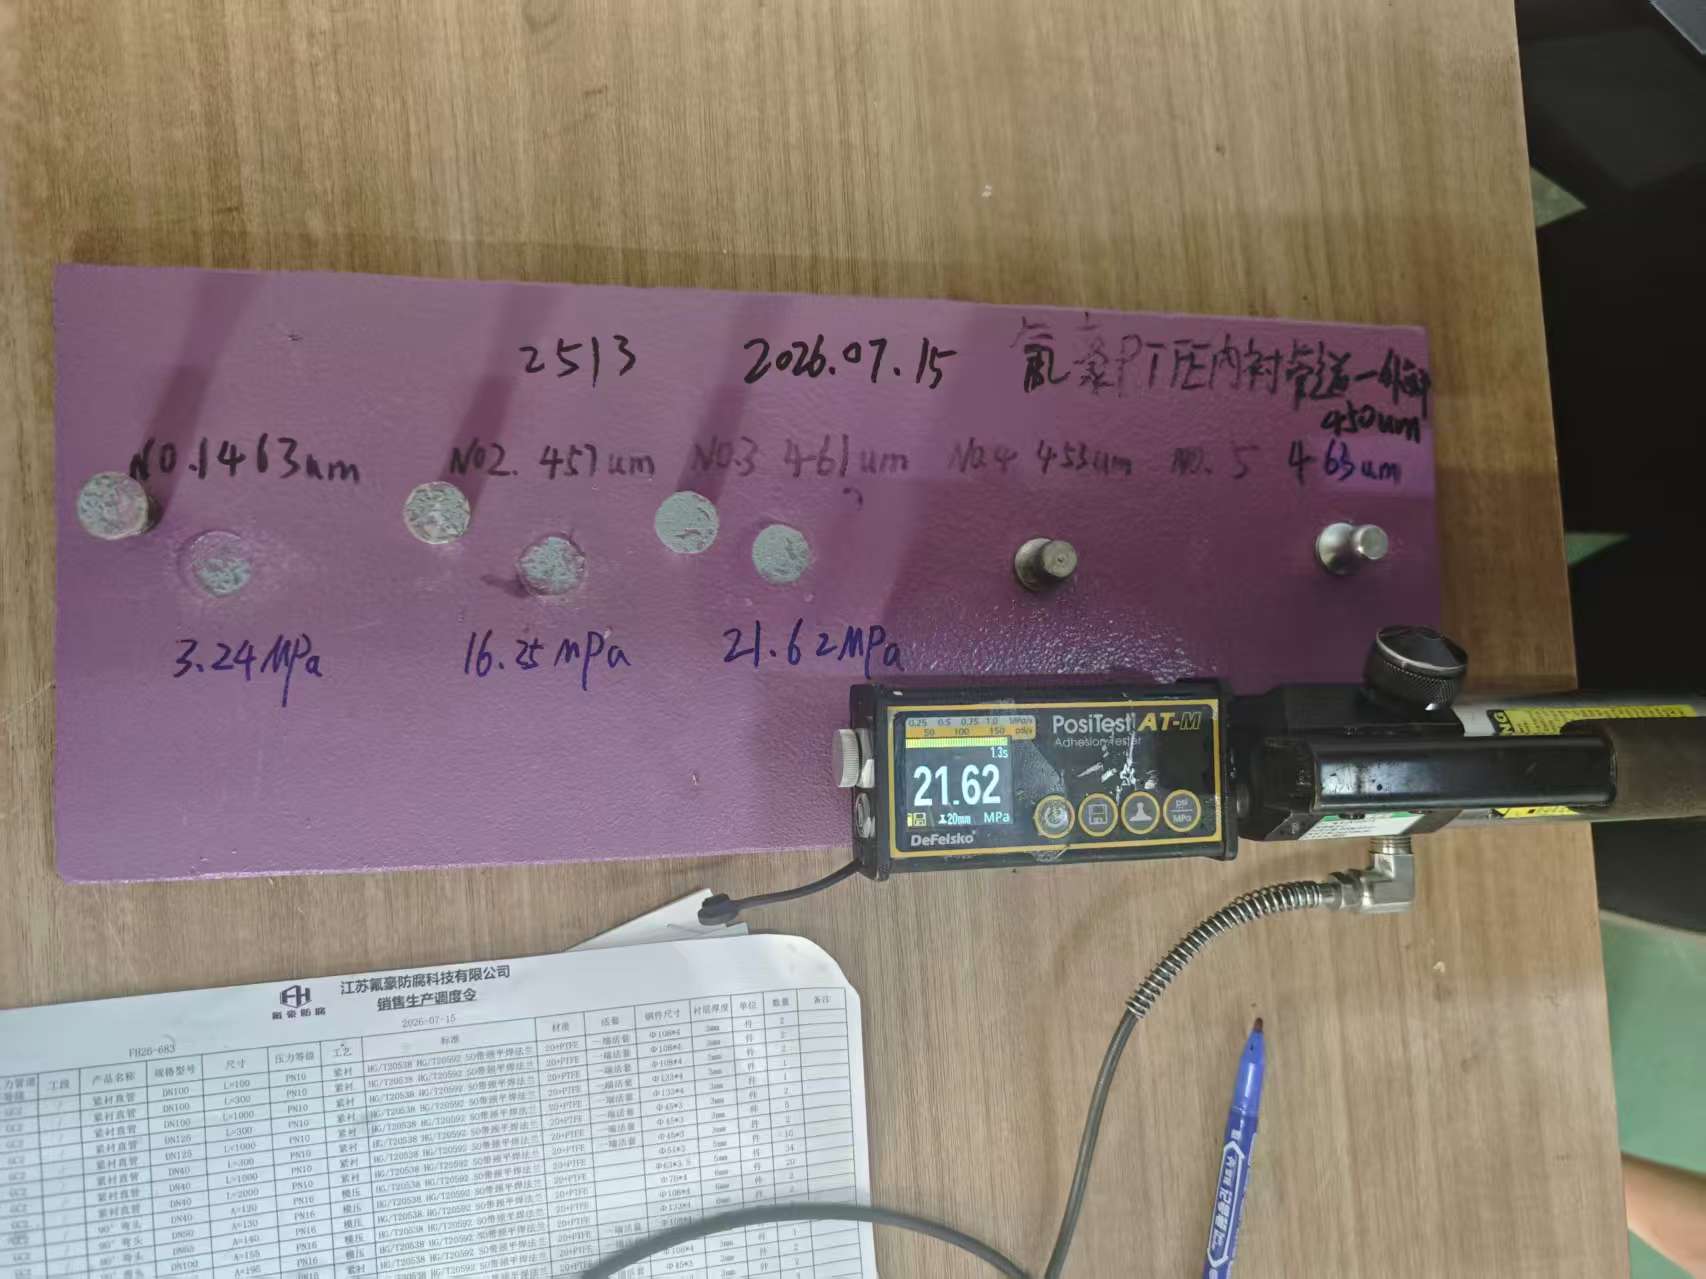
Подготовка к тесту:Вместе с вашими фактическими производственными трубами мы готовим сопоставимые стальные тестовые пластины, которые проходят точно такой же процесс шлифования песком и окраски.
-
Клеение штифтов:Маленькие круглые металлические штифты (называемые долли) прочно клеятся на окрашенную тестовую пластину с помощью высокопрочного промышленного эпоксидного клея. Мы даем клею полностью отверждаться, пока он не станет твердым как камень.
-
Тест отрыва:Наш техник QA прикрепляет специализированный гидравлический инструмент (аппарат для тестирования адгезии PosiTest) к металлическому штифту и медленно увеличивает силу отрыва строго вверх.
-
Результат:Машина измеряет точное количество силы, необходимое для отрыва краски от стали. В то время как стандартная коммерческая окраска может отрываться при более низких давлениях, наши высокопроизводительные покрытия держатся до 20 МПа или выше. Это означает, что требуется огромная сила, чтобы связь даже начала разрываться.
Шаг 3: Измерение толщины сухого слоя (DFT)
Если слой краски нанесен слишком тонко, кислород и влага со временем могут медленно проникать через микроскопические игольчатые отверстия, вызывая скрытую ржавчину под краской. С другой стороны, если краска нанесена слишком толсто в одном слое, она может трескаться при высыхании. Найти точный правильный баланс имеет решающее значение.
-
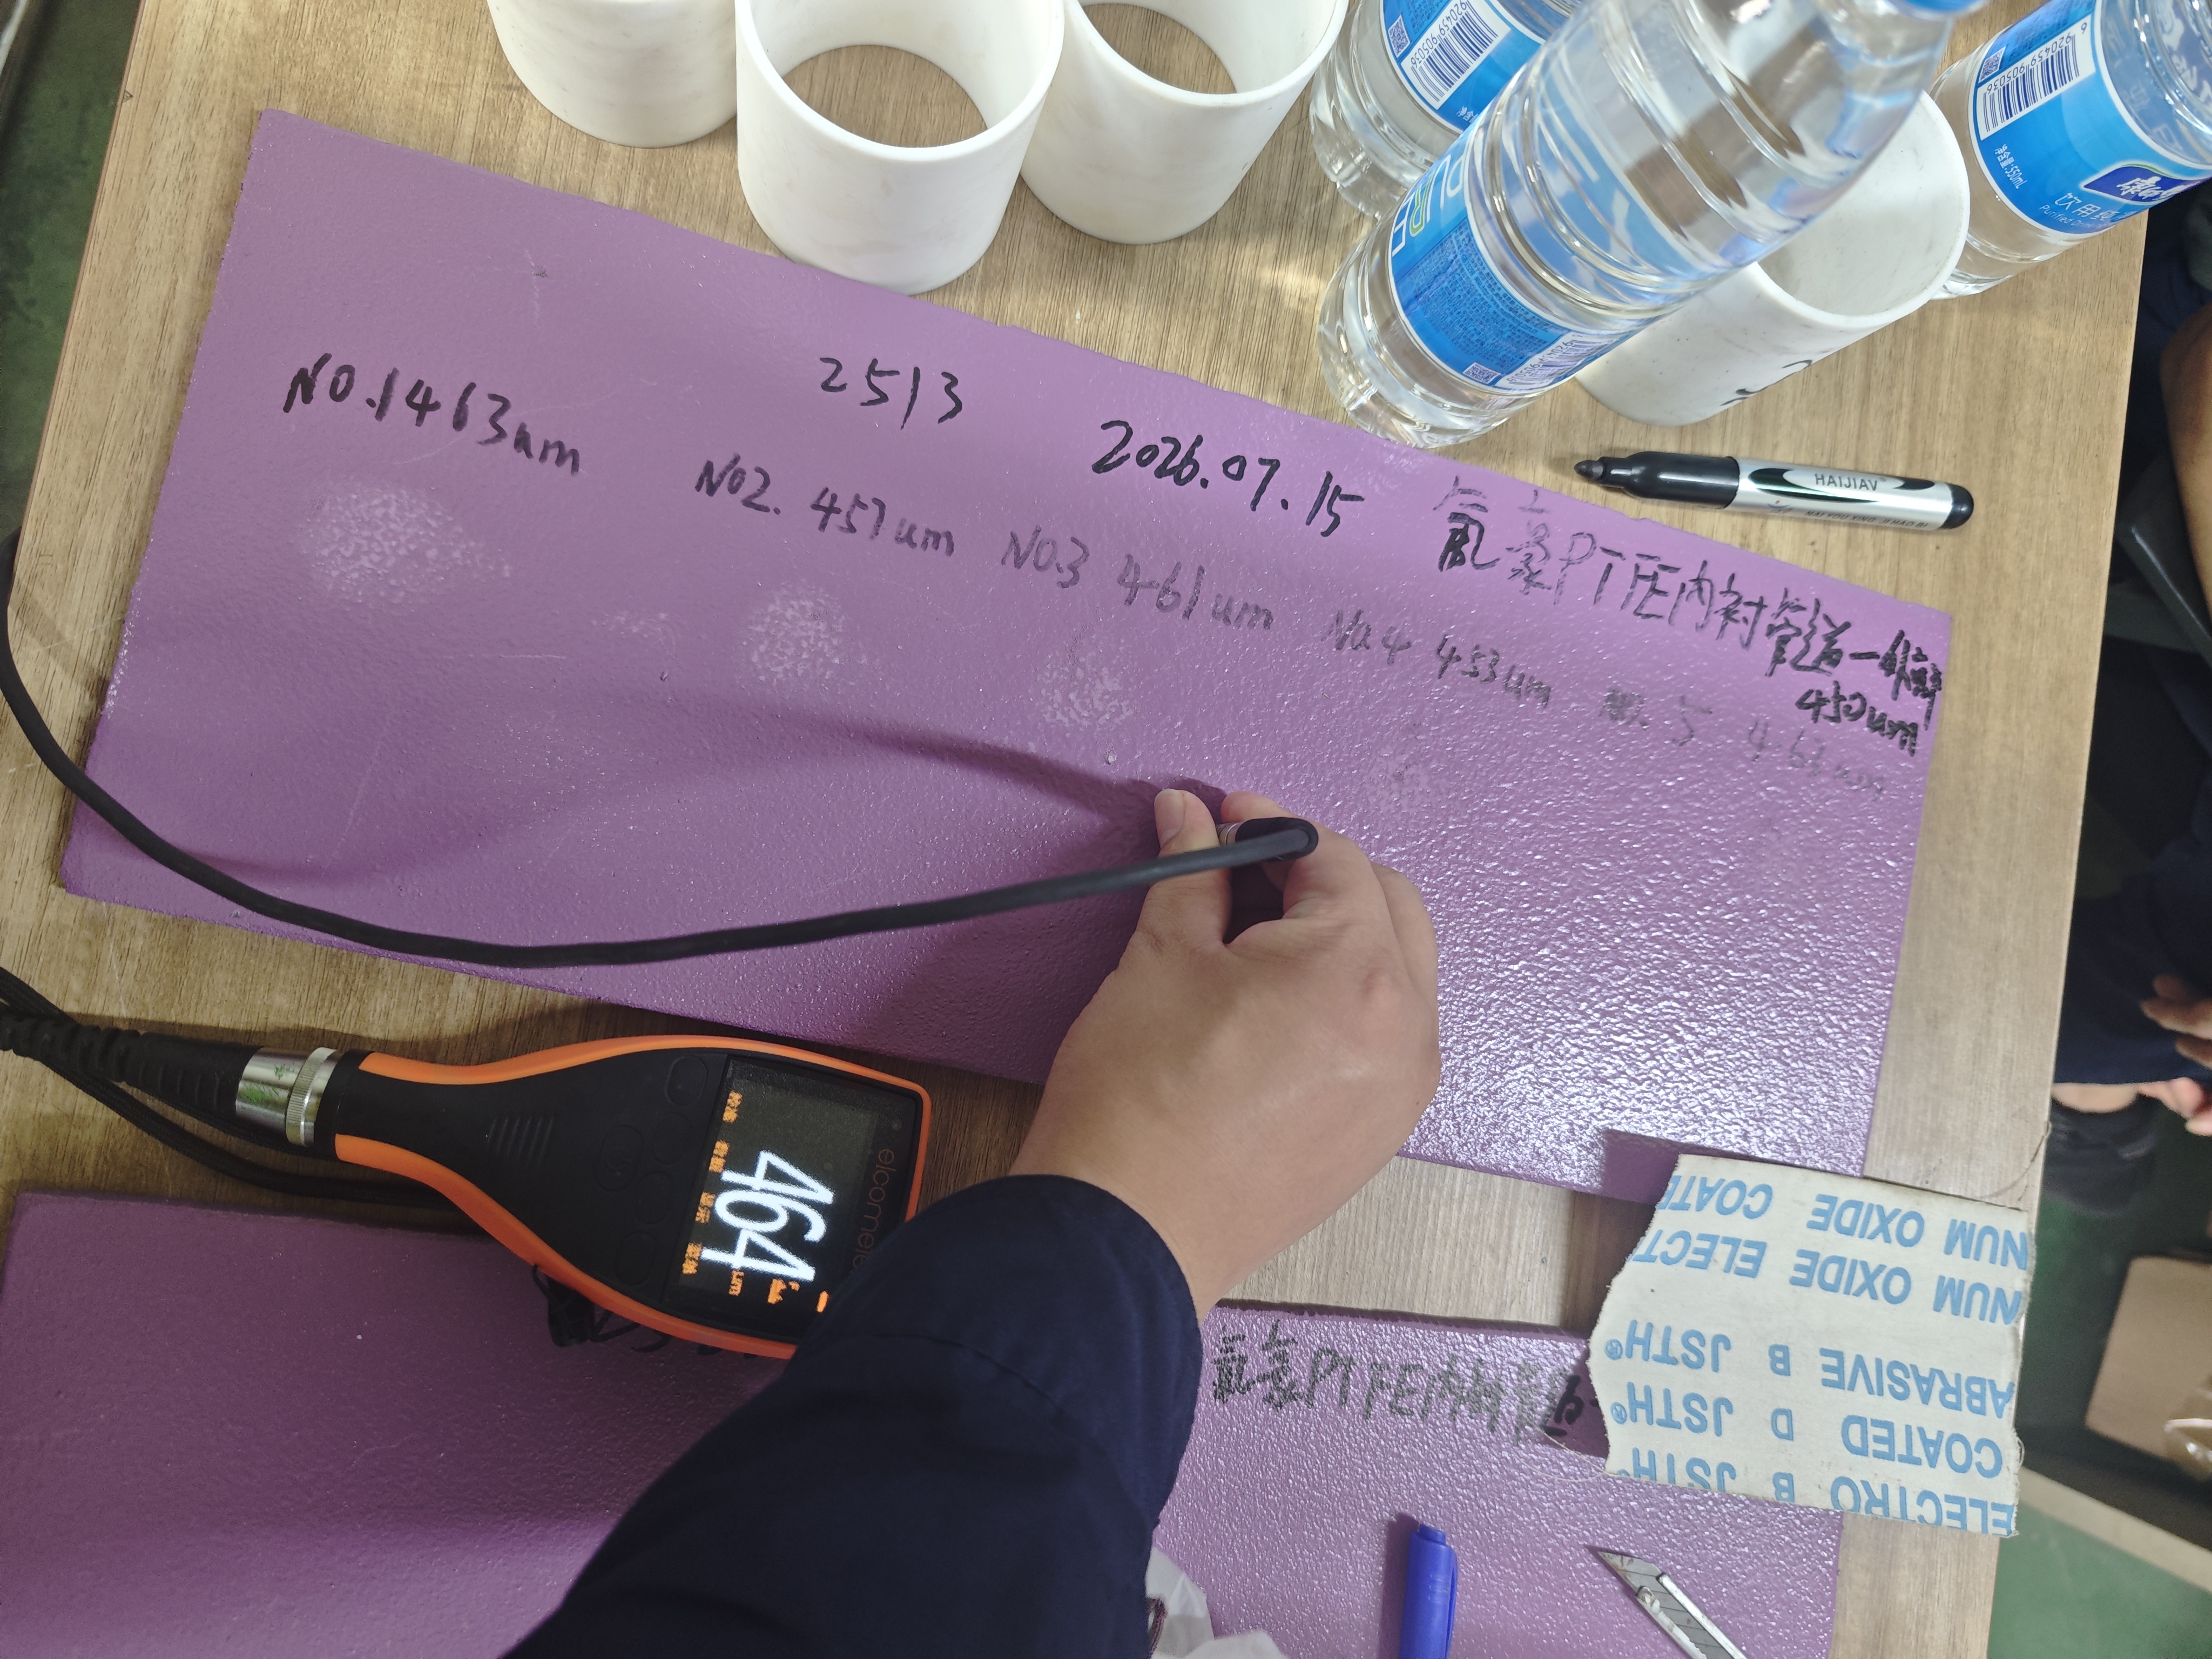
Проверки цифровым толщиномером:Инспекторы используют ручной цифровой магнитный счетчик (например, цифровой толщиномер Elcometer) для тестирования толщины краски в десятках разных точек по телу трубы, шейкам фланцев и сварным швам.
-
Постоянный целевой диапазон:Для тяжелых условий химических заводов мы поддерживаем общую толщину сухого слоя около 400–460 микрон.
-
Гарантия полного покрытия:Тестируя множество точек на каждом шпуле, мы гарантируем, что нет ни одного "тонкого места", оставленного открытым для атмосферной коррозии.
Практические преимущества для менеджеров по закупкам
Применяя эти строгие лабораторные и заводские тесты, мы предоставляем конкретные преимущества для вашего проектного срока и бюджета:
-
Отсутствие неожиданного обслуживания:Вам не придется отправлять бригады маляров на леса для перекраски ржавых внешних труб каждые два года.
-
Совпадающий срок службы:Защита внешней стали создана так, чтобы соответствовать долгому, надежному сроку службы внутренней футеровки PTFE.
-
Полная отслеживаемость качества:Каждый результат теста — от глубины профиля поверхности до окончательной толщины краски — документируется и прикрепляется к вашим сертификатам проверки партий.
Что дальше?
Тестирование толщины и адгезии краски — это только половина истории. Как мы защищаем эти тяжелые шпулы во время морского транспорта, чтобы они прибыли на вашу строительную площадку без единого царапина?
Читайте Часть 2, чтобы узнать о наших окончательных проверках покрытия, защите уплотнения фланцев и рабочих процессах международной экспортной упаковки!


